Jalan Shunda, Taman Industri Ilmu Pengetahuan dan Teknologi Kota Lincheng, Kota Xinghua, Provinsi Jiangsu


ASTM A494/A494M adalah spesifikasi yang mengatur untuk pengecoran nikel dan paduan nikel yang diproduksi untuk layanan tahan korosi. Peraturan ini menetapkan batasan komposisi kimia, sifat mekanik minimum, kondisi perlakuan panas, dan aturan pengelasan perbaikan untuk kadar yang berkisar dari nikel murni hingga paduan nikel-tembaga, nikel-molibdenum, dan nikel-kromium-molibdenum. Jika Anda memesan selubung pompa, badan katup, impeler, atau perlengkapan untuk pemrosesan kimia, pabrik petrokimia, sistem kelautan, atau peralatan pengendalian polusi, menyebutkan ASTM A494 dalam pesanan pembelian adalah cara paling jelas untuk memperbaiki material, pengujian, dan kriteria penerimaan sebelum produksi dimulai.
Apa yang Dicakup ASTM A494/A494M
Standar ini berlaku untuk coran yang terbuat dari paduan larutan padat berbahan dasar nikel dan kaya nikel, dimana persyaratan desain utamanya adalah ketahanan terhadap korosi daripada kekuatan suhu tinggi. Ini mencakup kelompok paduan yang digunakan dalam lingkungan proses paling agresif:
- Nikel: CZ100
- Nikel-tembaga dan nikel-tembaga-silikon: M35-1, M35-2
- Nikel-tembaga-karbon: M30C
- Nikel-molibdenum: N7M, N12MV
- Nikel-kromium: CY40
- Nikel-molibdenum-kromium: CW-6M, CW-12MW
- Nikel-molibdenum-kromium dengan niobium: CW-6MC
Spesifikasi ini juga menetapkan persyaratan umum untuk kupon pengujian, permesinan, inspeksi, sertifikasi, dan kondisi penyediaan coran. Seperti kebanyakan standar material ASTM, A494 adalah dokumen konsensus: produsen dan pembeli menggunakannya sebagai bahasa teknis bersama selama penawaran, pembuatan, dan penerimaan akhir.
ASTM merevisi A494/A494M secara rutin, sehingga edisinya penting. Revisi tahun 2024, misalnya, ditarik pada bulan April 2026, oleh karena itu tim pengadaan harus selalu memastikan edisi mana yang aktif pada saat pemesanan. Spesifikasi ini juga diadopsi secara luas di luar industri swasta; Departemen Pertahanan A.S. secara resmi mengadopsinya pada bulan Oktober 2021 untuk digunakan di seluruh kontrak peralatan militer.
Nilai Paduan Nikel di ASTM A494 dan Aplikasi Khasnya
Setiap sebutan ASTM A494 menargetkan mekanisme korosi tertentu, sehingga kesimpulan praktisnya sederhana: cocokkan kelompok paduan dengan kimia proses, suhu, dan tingkat klorida sebelum memesan. Memilih grade yang salah adalah penyebab paling umum kegagalan dini pada pengecoran paduan nikel.
| Penunjukan | Keluarga Paduan | Kondisi Layanan Khas | Komponen Pemeran Umum |
|---|---|---|---|
| CZ100 | Nikel murni komersial | Soda kaustik panas, kalium kaustik, klorin kering | Selubung pompa, badan katup, cangkang evaporator, bagian sel diafragma |
| M35-1, M35-2 | Nikel-tembaga | Air laut, asam fluorida encer, asam sulfat sedang | Badan katup, badan pompa, flensa, alat kelengkapan pipa |
| M30C | Nikel-tembaga-carbon | Mirip dengan nikel-tembaga, dengan karbon terkontrol untuk kondisi proses tertentu | Trim katup dan pompa, peralatan proses |
| N7M, N12MV | Nikel-molibdenum | Asam pereduksi, terutama asam klorida dalam kondisi oksidasi rendah | Impeler, trim katup, agitator, bagian dalam reaktor |
| CW-6M, CW-12MW | Nikel-molibdenum-chromium | Baik media pengoksidasi maupun pereduksi; paparan kimia dan petrokimia yang luas | Sistem scrubbing, bagian pompa kimia, komponen yang mengandung tekanan |
| CW-6MC | Ni-Cr-Mo dengan niobium | Layanan klorida, pitting dan ketahanan terhadap stres-korosi diperlukan | Selubung pompa, perangkat keras kelautan, peralatan pengendalian polusi |
| CY40 | Nikel-kromium | Layanan kaustik bersuhu tinggi, gas halogen, atmosfer yang mengolah panas | Bagian tungku, peralatan pemrosesan kimia, perangkat keras sabun dan deterjen |
Kesalahpahaman yang umum adalah bahwa standar tersebut menjamin laju korosi tertentu. Tidak. ASTM A494 mendefinisikan komposisi, properti, dan pengujian; memilih grade yang benar tetap menjadi bagian dari desain teknik, dan tidak ada spesifikasi pengecoran yang dapat menggantikan tugas tersebut.
Kewajiban Kimia, Pengujian Mekanik, dan Sertifikasi
Keyakinan terhadap pengecoran A494 berasal dari verifikasi yang terdokumentasi, bukan dari nama paduannya saja. Standar tersebut mengharuskan pemeriksaan kimia sebagai analisis panas, dan pengecoran harus melaporkan sifat mekanik yang berlaku pada grade tersebut. Pembeli juga dapat menambahkan verifikasi tambahan, namun cek tersebut harus dinyatakan secara eksplisit dalam permintaan penawaran.
| Langkah Verifikasi | Apa yang Dikonfirmasi | Kapan Membutuhkannya |
|---|---|---|
| Analisis panas | Komposisi lelehan memenuhi batas kadar | Setiap heat, wajib sesuai standar |
| Analisis produk | Komposisi hasil pengecoran masih dalam batas toleransi | Kapan pun ketertelusuran pengecoran tertentu sangat penting |
| Tarik, luluh, perpanjangan | Kinerja mekanis dari bahan yang diberi perlakuan panas | Setiap panas, dilaporkan dalam sertifikat material |
| Uji kekerasan | Kondisi perlakuan panas | Untuk grade dengan rentang kekerasan tertentu |
| Tinjauan prosedur perbaikan-pengelasan | Logam las cocok dengan tingkat kimia dan kinerja korosi | Ketika perbaikan las diperbolehkan |
| Pemeriksaan radiografi | Kesehatan internal dan tidak adanya cacat penyusutan | Untuk komponen penahan tekanan atau penting bagi keselamatan |
| Identifikasi material positif (PMI) | Mengonfirmasi bagian akhir adalah nilai yang diinginkan | Untuk pengendalian risiko bahan campuran dalam persediaan paduan besar |
Membiarkan cek ini tidak dipesan biasanya menghemat sedikit uang di awal dan bisa memakan biaya jauh lebih mahal di kemudian hari. Panas yang salah diberi label atau rongga penyusutan yang tidak ditemukan di dalam selubung pompa kimia memerlukan biaya yang mahal untuk diperbaiki setelah peralatan digunakan.
Cara Menentukan Coran ASTM A494 dengan Benar
Spesifikasi yang ditulis dengan benar tidak memberikan ruang untuk interpretasi, sehingga setiap RFQ harus mencakup enam poin:
- Referensi standar dan edisi: ASTM A494/A494M-22, atau edisi yang saat ini berlaku pada saat pemesanan.
- Nyatakan penunjukan kelas yang tepat, seperti CW-6MC, M35-1, atau N7M, dan kondisi perlakuan panas tambahan lainnya.
- Tentukan bentuk pengiriman: as-cast, sandblasted, machined, atau dengan kupon tes terlampir.
- Cantumkan verifikasi yang diperlukan: PMI, radiografi, pemeriksaan penetran pewarna, uji tekanan hidrostatik, atau pemetaan kekerasan.
- Memerlukan ketertelusuran penuh mulai dari nomor panas hingga pengecoran individual, dengan laporan pengujian material yang ditandatangani.
- Sepakati kebijakan perbaikan-pengelasan: kelas mana yang boleh dilas, dan apakah perlakuan panas ulang wajib dilakukan setelah pengelasan.
Spesifikasi yang jelas juga membantu pengecoran memberi harga pekerjaan secara realistis. Ketika pembeli dan pengecoran memulai dari dokumen referensi yang sama, penawaran harga, rute produksi, dan pemeriksaan akhir semuanya tetap selaras.
Mengevaluasi Pengecoran untuk Pengecoran Paduan Nikel ASTM A494
Kemampuan pengecoran menentukan apakah standar benar-benar dipenuhi, jadi evaluasi fasilitasnya daripada brosurnya. Carilah bukti dari empat hal: pengujian kimia dan mekanis internal, pengalaman terdokumentasi dengan lelehan kaya nikel, proses pengecoran yang sesuai dengan geometri komponen, dan sistem inspeksi yang disiplin.
- Peralatan laboratorium internal untuk verifikasi kimia dan pengujian mekanis, sehingga hasilnya tidak tertunda oleh penantian pihak ketiga.
- Pengalaman peleburan dengan paduan berbahan dasar nikel dan nikel tinggi, termasuk kontrol suhu leleh, deoksidasi, dan praktik penuangan.
- Fleksibilitas proses: pengecoran pasir resin untuk rumah besar, pengecoran investasi untuk trim presisi, busa yang hilang untuk bentuk dinding tipis yang kompleks, dan pengecoran sentrifugal untuk bagian tubular.
- Kemampuan perlakuan panas dan penyelesaian akhir, sehingga kondisi perlakuan panas standar dikontrol secara internal.
- Catatan kualitas yang melacak setiap pengecoran ke nomor panas dan mencakup laporan dimensi dan NDT yang diperlukan.
Komponen pompa adalah titik awal yang baik untuk mengevaluasi pemasok, karena komponen tersebut menggabungkan integritas tekanan, kontrol dimensi, dan ketahanan korosi dalam satu bagian. Selubung pompa layanan kimia secara rutin dicetak dengan kadar nikel-tembaga dan nikel-molibdenum-kromium di bawah A494, dan pabrik pengecoran yang sama harus mampu mengerjakan permukaan penyegelan sendiri.
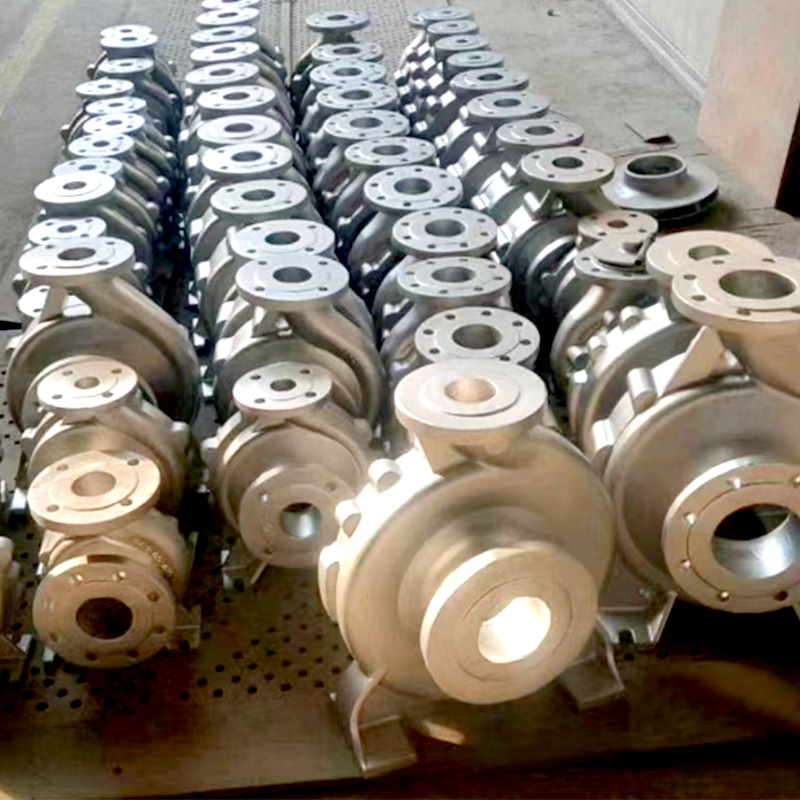 Kasus Pompa Tuang Pasir Resin untuk Aplikasi Industri Kotak pompa cor pasir resin ini menunjukkan kemampuan pengecoran untuk menggabungkan integritas tekanan, kontrol dimensi, dan ketahanan terhadap korosi, menjadikannya bagian penting yang harus diperiksa saat mengevaluasi kemampuan pengecoran dan pemesinan pemasok. Lihat Produk →
Katup dan perangkat pengontrol aliran mengikuti logika yang sama. Katup penutup dalam jalur proses korosif atau abrasif biasanya merupakan pengecoran dengan peringkat tekanan dan permukaan kawin yang rapat, sehingga bengkel pola dan departemen permesinan pengecoran menentukan kualitas akhir.
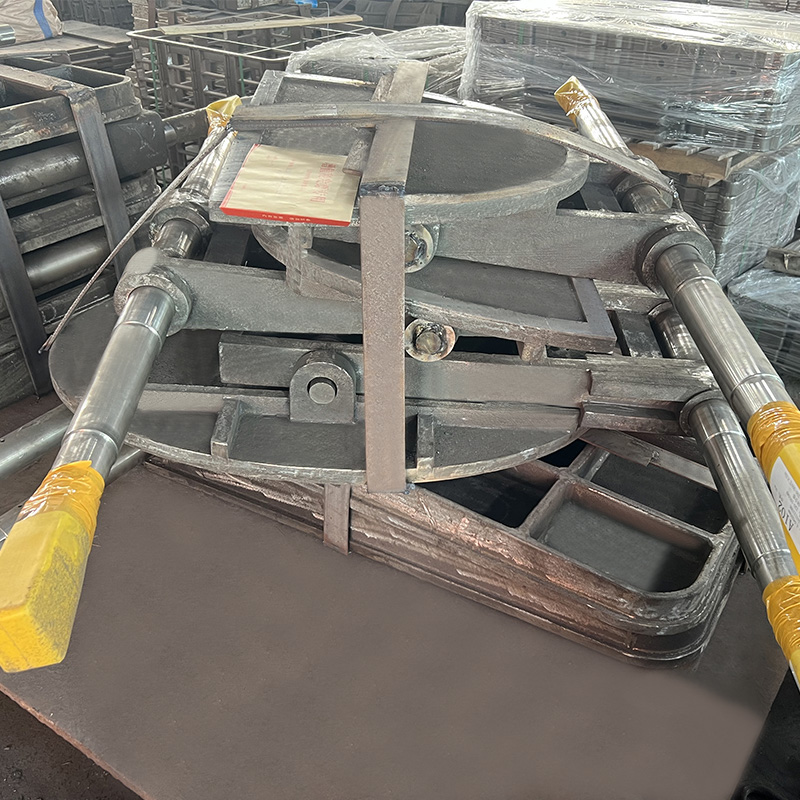 Katup Flap Cor Busa Hilang untuk Sistem Kontrol Cairan Katup penutup ini diproduksi dengan pengecoran busa yang hilang untuk geometri yang kompleks dan dimensi yang presisi, menawarkan penyegelan yang andal dalam layanan tekanan tinggi, menjadikannya contoh yang sesuai dari kemampuan pemasok dalam komponen kontrol aliran. Lihat Produk →
Untuk perpipaan, pembeli sering kali menggabungkan fitting cor A494 dengan stok tabung cor sentrifugal. Ketika saluran membawa panas dan media korosif, pipa baja tahan karat cor yang diproduksi dengan mesin sentrifugal merupakan pendamping praktis untuk pengecoran paduan nikel.
 Pipa Stainless Steel Tahan Panas Cor Sentrifugal Pipa baja tahan karat tahan panas ini dibuat dengan pengecoran sentrifugal untuk memastikan kepadatan dan kekuatan yang seragam pada saluran bersuhu tinggi dan bertekanan tinggi, melengkapi perlengkapan paduan nikel dalam sistem perpipaan korosif. Lihat Produk →
Pilihan proses mempengaruhi kualitas catatan. Pabrik pengecoran yang mengontrol urutan pola hingga penuangan, seperti yang menggunakan proses pengecoran busa yang hilang , dapat menahan ketebalan dinding pada geometri kompleks tanpa pemesinan yang mahal. Untuk komponen paduan nikel kecil, pengendalian cacat di proses pengecoran lilin yang hilang secara presisi sama pentingnya, jadi tanyakan bagaimana pemasok mencegah cacat umum dalam proses investasi.
Sertifikasi seperti ISO 9001:2015 lebih bersifat dasar dan bukan jaminan. Hal yang lebih penting dalam pesanan paduan nikel adalah rekam jejak pabrik pengecoran dengan bahan tahan korosi, kesediaannya untuk berbagi data pengujian dan catatan prosedur, serta kemampuannya menjawab pertanyaan teknis dengan detail dan bukan kepastian yang samar-samar.
Pertanyaan Yang Sering Diajukan Tentang ASTM A494
Apa perbedaan antara ASTM A494 dan ASTM A743?
A743 adalah spesifikasi umum untuk coran besi-kromium, besi-kromium-nikel, dan berbahan dasar nikel yang tahan korosi; A494 terbatas pada pengecoran nikel dan paduan kaya nikel dengan pengujian kimia dan mekanis yang dikontrol lebih ketat. Gunakan A494 bila komponen tersebut merupakan bagian paduan nikel asli dan lingkungan memerlukan tingkat paduan tersebut.
Apakah coran ASTM A494 dapat dilas?
Ya. Standar ini mengizinkan pengelasan perbaikan yang memenuhi syarat dengan logam pengisi yang cocok. Masalah utamanya adalah korosi lokal pada zona pengelasan, sehingga perbaikan harus dikontrol dengan hati-hati, dan grade yang memerlukan perlakuan panas pasca pengelasan harus dirawat dan diuji ulang.
Apakah perlakuan panas wajib untuk semua grade A494?
Tidak. Beberapa kualitas dapat diterima dalam kondisi as-cast, sementara yang lain dipesan dalam kondisi anil atau kondisi yang diolah dengan larutan. Sertifikat pengecoran harus menyatakan kondisi pengiriman dan hasil mekanis terkait.
Apakah PMI dan radiografi termasuk dalam ASTM A494?
Tidak secara otomatis. PMI dan radiografi adalah tindakan tambahan yang dapat ditambahkan pembeli ke pesanan pembelian. Untuk pengecoran paduan nikel penahan tekanan, kedua pemeriksaan tersebut sangat disarankan.
Kelas manakah yang terbaik untuk layanan air laut?
Nilai nikel-tembaga seperti M35-1 dan M35-2 memiliki sejarah panjang dalam air laut, sedangkan CW-6MC lebih disukai di mana lubang klorida dan retak korosi tegangan merupakan risiko utama. Keputusan akhir bergantung pada suhu, geometri celah, kecepatan, dan kandungan oksigen.
Menentukan ASTM A494 adalah langkah pertama, namun jaminan nyata datang dari eksekusi harian pengecoran. Pemasok yang dapat mengelola seluruh rantai produksi, mulai dari desain pola dan peleburan hingga pengecoran, perlakuan panas, permesinan, dan inspeksi dalam satu fasilitas, kemungkinan besar akan menghasilkan coran paduan nikel yang lulus standar dan uji waktu dalam layanan korosif.