Jalan Shunda, Taman Industri Ilmu Pengetahuan dan Teknologi Kota Lincheng, Kota Xinghua, Provinsi Jiangsu


Perlakuan panas untuk pengecoran adalah siklus termal terkontrol yang diterapkan setelah pemadatan untuk memodifikasi struktur mikro logam tuang dan mencapai sifat mekanik, keadaan tegangan sisa, dan stabilitas dimensi yang diperlukan. Untuk sebagian besar pengecoran baja dan paduan tinggi, ini bukan tambahan opsional; ini adalah langkah yang mengubah bagian as-cast menjadi komponen teknik yang andal.
Apa Perlakuan Panas dalam Pengecoran Logam?
Pada intinya, perlakuan panas terdiri dari tiga tahap: memanaskan hasil coran hingga suhu tertentu, menahannya di sana selama jangka waktu yang disebut “perendaman”, dan kemudian mendinginkannya dengan laju yang terkendali. Laju pemanasan dan pendinginan, suhu puncak, dan waktu perendaman menentukan struktur mikro akhir. Untuk baja karbon, targetnya biasanya adalah austenitisasi sekitar 850–950 °C, diikuti dengan jalur pendinginan yang dipilih secara sengaja. Untuk baja tahan karat dan superalloy, prosesnya mungkin mencakup perlakuan larutan pada suhu yang lebih tinggi dan penuaan berikutnya untuk mempercepat fase penguatan.
- Laju pemanasan dikontrol untuk menghindari guncangan termal dan distorsi.
- Waktu perendaman disesuaikan dengan ketebalan bagian, bukan hanya berat bagian.
- Laju pendinginan dipilih berdasarkan produk transformasi yang diperlukan: ferit, perlit, bainit, atau martensit.
Mengapa Perlakuan Panas Penting untuk Pengecoran?
Perlakuan panas penting karena mengubah struktur dendritik dan segregasi as-cast menjadi matriks yang lebih seragam dengan kekuatan, keuletan, dan stabilitas yang disyaratkan oleh spesifikasi. Tanpanya, pengecoran akan mempertahankan tegangan internal yang tinggi dan sifat mekanik yang rendah.
- Menghilangkan sisa stres untuk mencegah distorsi selama pemesinan dan servis.
- Peningkatan sifat mekanik , termasuk kekuatan tarik, kekuatan luluh, ketahanan benturan, dan keuletan.
- Kekerasan terkendali untuk ketahanan aus atau kemudahan pemotongan.
- Kemampuan mesin yang lebih baik melalui struktur yang lebih lembut dan lebih konsisten.
- Stabilitas jangka panjang untuk bagian yang terkena suhu tinggi, seperti roller tungku dan perlengkapan perlakuan panas.
Proses Perlakuan Panas Umum untuk Pengecoran
Setiap proses perlakuan panas ditentukan oleh jalur waktu-suhu, dan pilihan di antara proses tersebut ditentukan oleh struktur mikro dan sifat akhir yang diinginkan. Tabel di bawah ini merangkum siklus paling umum untuk pengecoran baja; parameter pastinya selalu bergantung pada kadar paduan, ketebalan bagian, dan spesifikasi yang berlaku.
| Proses | Kisaran pemanasan yang khas | Metode pendinginan | Tujuan utama |
|---|---|---|---|
| Anil | 850–950 °C | Tungku keren | Pelunakan dan kemampuan mesin |
| Normalisasi | 850–950 °C | Udara sejuk | Penyempurnaan butiran dan kekuatan yang lebih tinggi |
| Pendinginan | 850–950 °C | Pendinginan minyak, air, atau polimer | Pengerasan |
| Tempering | 150–650 °C | Udara atau tungku sejuk | Penghilang stres dan penyesuaian ketangguhan |
| Menghilangkan stres | 550–650 °C | Lambat keren | Penghapusan sisa stres |
| Solusi pengobatan penuaan | 980–1200 °C 480–900 °C | Usia pemadaman | Pengerasan curah hujan |
Keseragaman suhu di dalam beban lebih penting dibandingkan setpoint pada pengontrol. Perbedaan 10–20 °C antara bagian tengah dan tepi beban dapat mengubah kekerasan akhir bagian sebesar beberapa HRC. Itu sebabnya mengoptimalkan desain baki perlakuan panas untuk keseragaman suhu tungku adalah salah satu peningkatan kualitas yang paling hemat biaya yang dapat dilakukan oleh pengecoran.
Cara Memilih Siklus Perlakuan Panas yang Tepat
Mulailah dengan sifat mekanik yang diperlukan dan lembar data paduan, bukan dengan resep umum. Hal ini sangat penting untuk pengecoran karena struktur as-cast sudah dipengaruhi oleh ukuran bagian dan kondisi pendinginan dalam cetakan.
Kelas Paduan
Lembar data material memberikan suhu austenitisasi atau perlakuan larutan yang direkomendasikan. Komposisi kimia dan setara karbon menentukan kemampuan pengerasan.
Bagian Geometri
Bagian yang berat memerlukan waktu perendaman yang lebih lama dan kecepatan pendinginan yang lebih lambat. Transisi yang tajam harus dicegah dengan pendinginan terkontrol.
Properti Sasaran
Spesifikasi tersebut mendefinisikan kekerasan, kekuatan tarik, perpanjangan, atau ketangguhan impak. Siklus harus dipilih untuk mencapai kisaran tersebut dengan struktur cor yang sebenarnya.
Lingkungan Layanan
Aplikasi bersuhu tinggi, korosif, atau berat memerlukan pertimbangan khusus seperti stabilisasi, pengerasan presipitasi, atau perawatan permukaan.
Untuk pengecoran yang digunakan di lingkungan bersuhu tinggi, seperti roller tungku, komponen kiln, atau perkakas perlakuan panas, siklus tersebut juga harus menstabilkan struktur terhadap mulur dan oksidasi jangka panjang. Di sinilah pengalaman dengan paduan tahan panas menjadi penting: pabrik pengecoran yang secara rutin melakukan pengecoran dan perlakuan panas terhadap bahan-bahan ini tahu bagaimana menyeimbangkan kekuatan dan keuletan.
Perkakas Perlakuan Panas: Variabel yang Diabaikan
Perkakas perlakuan panas secara langsung mempengaruhi keseragaman pemanasan dan pendinginan, distorsi bagian, dan keluaran batch, sehingga memerlukan perhatian teknis yang sama seperti program tungku.
Keranjang yang Dapat Ditumpuk untuk Tungku Tipe Baik
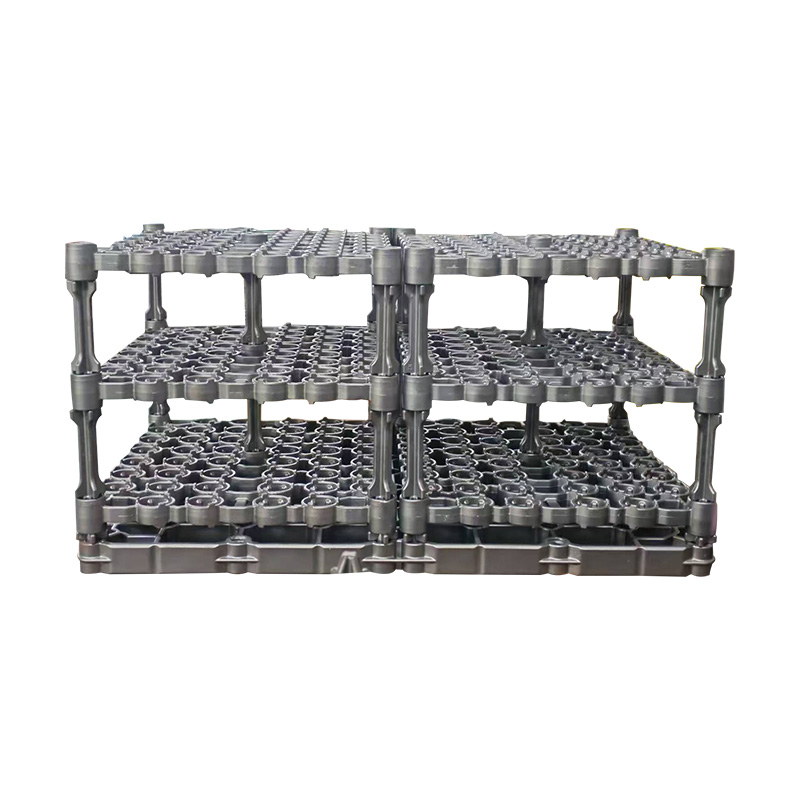
Keranjang yang dapat ditumpuk meningkatkan pemanfaatan tungku dan keseragaman suhu dengan membiarkan jalur gas terbuka antar lapisan. Tungku tipe sumur vertikal umum digunakan untuk batch coran berukuran kecil atau sedang, dan a keranjang tungku tipe sumur yang dapat ditumpuk dapat ditumpuk setinggi dua atau tiga tingkat tanpa mengorbankan keseragaman suhu.
 OEM/ODM Keranjang stackable perlakuan panas untuk Pemasok tungku tipe baik, Perusahaan Sebagai Keranjang tumpukan perlakuan panas Cina untuk pemasok tungku tipe baik dan perusahaan OEM/ODM, perlakuan panas kustom profesional Xinghua Jinniu... Lihat Produk →
Baki Dasar dan Kontrol Area Kontak
Baki dasar dengan area kontak yang lebih kecil mencegah titik panas dan dingin lokal dan merupakan faktor penting dalam keseragaman termal. SEBUAH baki dasar cor baja tahan karat menggunakan bukaan dan penyangga yang ditinggikan untuk mengurangi jejak kontak sekaligus menjaga bagian tetap stabil. Hubungan antara bidang kontak dan aliran panas dibahas lebih lanjut dalam artikel teknis ini desain area kontak baki dasar .
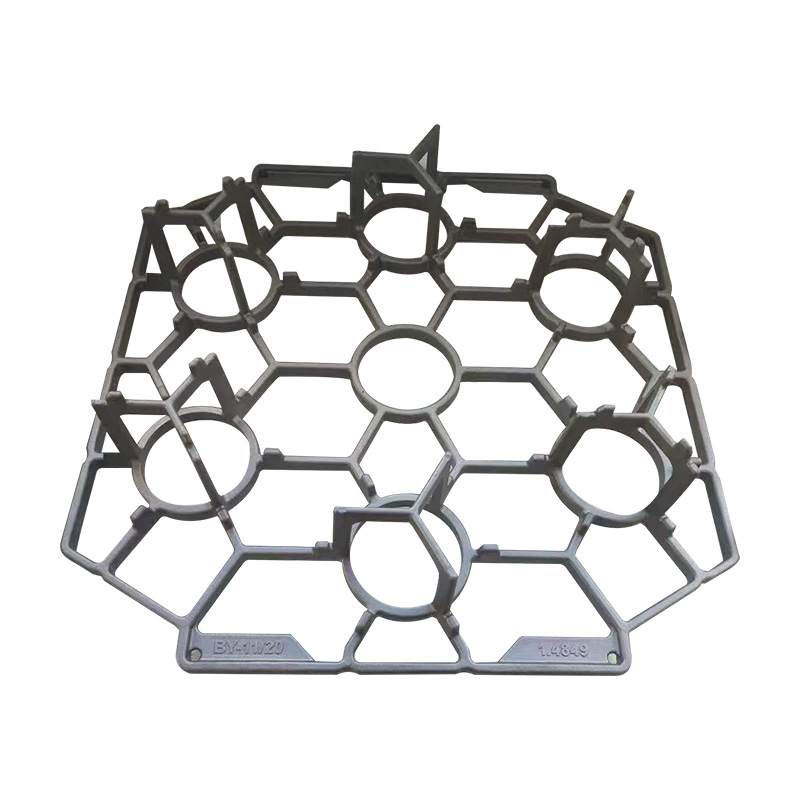 Pemasok Baki Basis Cor Stainless Steel OEM/ODM, Perusahaan Sebagai pemasok Baki Basis Cor Stainless Steel Cina dan perusahaan OEM/ODM, Xinghua Jinniu Baki Basis Cor Stainless Steel kustom profesional. ... Lihat Produk →
Bingkai Material untuk Geometri Kompleks
Rangka material menopang bagian pada titik tertentu tanpa menghalangi atmosfer tungku, sehingga mencegah kendur dan meningkatkan aliran panas. SEBUAH bingkai material untuk pemuatan perlakuan panas dapat dirancang agar sesuai dengan kontur bagian, menjaga pengecoran dalam bentuk yang benar sambil membiarkan sisa permukaan terbuka terhadap atmosfer tungku.
 Pemasok Bingkai Bahan Perlakuan Panas Pengecoran Presisi OEM/ODM, Perusahaan Sebagai pemasok Bingkai Bahan Perlakuan Panas Pengecoran Presisi Cina dan perusahaan OEM/ODM, Xinghua Jinniu pengecoran presisi kustom profesional... Lihat Produk →
Ketiga solusi tersebut merupakan pengecoran presisi dalam baja tahan karat tahan panas, diproduksi di bawah kendali kualitas yang sama dengan suku cadang yang mereka bawa. Produksi internal memungkinkan geometri perlengkapan disesuaikan dengan cepat ketika pelanggan memperkenalkan rangkaian suku cadang baru.
Cacat Umum Perlakuan Panas dan Cara Menghindarinya
Cacat perlakuan panas yang paling umum disebabkan oleh pemanasan yang tidak merata, pendinginan yang tidak terkendali, atau lingkungan tungku yang tidak stabil, dan masing-masing dapat dicegah dengan perubahan proses dan perkakas.
- Distorsi disebabkan oleh pemanasan yang tidak merata atau pendinginan yang terlalu cepat. Pemasangan dan pemanasan awal yang tepat mengurangi risiko.
- Retak karena tekanan termal yang tinggi. Turunkan tingkat keparahan pendinginan dan rancang sudut dalam yang tajam.
- Oksidasi dan dekarburisasi pada suhu tinggi. Atmosfir pelindung atau vakum diperlukan untuk baja karbon tinggi dan baja perkakas.
- Kekerasan tidak seragam disebabkan oleh kepadatan beban yang buruk atau penempatan termokopel. Konfigurasikan ulang beban dan tingkatkan sirkulasi gas.
Selama perlakuan panas vakum, kebersihan perlengkapan dan komposisi material juga mempengaruhi perilaku pelepasan gas pada beban. Itu efek degassing dari baki perlakuan panas di bawah vakum dapat mengubah kualitas permukaan benda kerja, sehingga banyak siklus vakum yang mencakup penahanan yang lebih lama agar perlengkapan dan komponen melepaskan gas yang teradsorpsi.
Pertanyaan yang Sering Diajukan
Apakah semua coran memerlukan perlakuan panas?
Tidak. Pengecoran besi abu-abu sering dilakukan sebagai cetakan, dan beberapa bagian aluminium dicor dalam kondisi yang telah memenuhi spesifikasi. Namun, sebagian besar pengecoran baja, pengecoran besi ulet, dan komponen paduan tinggi memerlukan setidaknya satu siklus termal untuk memenuhi persyaratan sifat mekanik.
Apa perbedaan antara anil dan normalisasi?
Annealing mendinginkan pengecoran secara perlahan di dalam tungku, menghasilkan struktur feritik-perlitik lunak yang ideal untuk pemesinan. Normalisasi mendinginkan udara, menghasilkan perlit yang lebih halus dan kekuatan yang lebih tinggi. Pilih normalisasi saat Anda membutuhkan sifat mekanik yang lebih baik dan anil saat Anda membutuhkan kelembutan maksimal.
Bisakah perlakuan panas diulangi?
Ya, tapi bukannya tanpa risiko. Siklus yang berulang dapat menyebabkan pertumbuhan butiran, dekarburisasi permukaan, atau penskalaan yang berlebihan. Jika siklus pertama tidak mencapai target kekerasan, komponen tersebut sering kali dapat diberi perlakuan panas ulang satu kali, namun pemasok harus terlebih dahulu mengevaluasi struktur mikro dan kondisi permukaan.
Bagaimana pembeli dapat memverifikasi bahwa pengecoran telah diberi perlakuan panas dengan benar?
Mintalah sertifikat perlakuan panas dengan grafik waktu-suhu, hasil kekerasan, dan, jika diperlukan, data uji tarik atau tumbukan. Pemasok terpercaya juga dapat menunjukkan log tungku dan standar yang digunakan. Jika pengecoran kemudian terdistorsi selama pemesinan, penghilangan tegangan mungkin dilewati atau diperpendek.
Cara yang paling hemat biaya untuk mendapatkan perlakuan panas yang tepat adalah dengan memilih pemasok pengecoran yang mengontrol keseluruhan putaran perlakuan panas, termasuk pemasangan, pemuatan batch, dan verifikasi. Di Xinghua Jinniu Machinery Manufacturing Co., Ltd., perlakuan panas adalah bagian dari sistem kualitas yang sama seperti peleburan, pengecoran, dan penyelesaian akhir, sehingga siklus, perkakas, dan data inspeksi tetap berada di bawah satu atap.